Инженерските додатоци можеби изгледаат мали по големина, но тие се клучот за безбедно функционирање на целата челична конструкција и фотоволтаичен систем за поддршка. Стабилноста на целиот проект, освен од самите главни компоненти, во голема мера зависи од прецизноста и антикорозивните перформанси на поврзувачките делови. Ние обезбедуваме секаков вид потпорен хардвер потребен за инженерски проекти, вклучувајќи ги и вообичаено користените стандардни сврзувачки елементи и деловите кои се обработени по нарачка според цртежи и примероци.
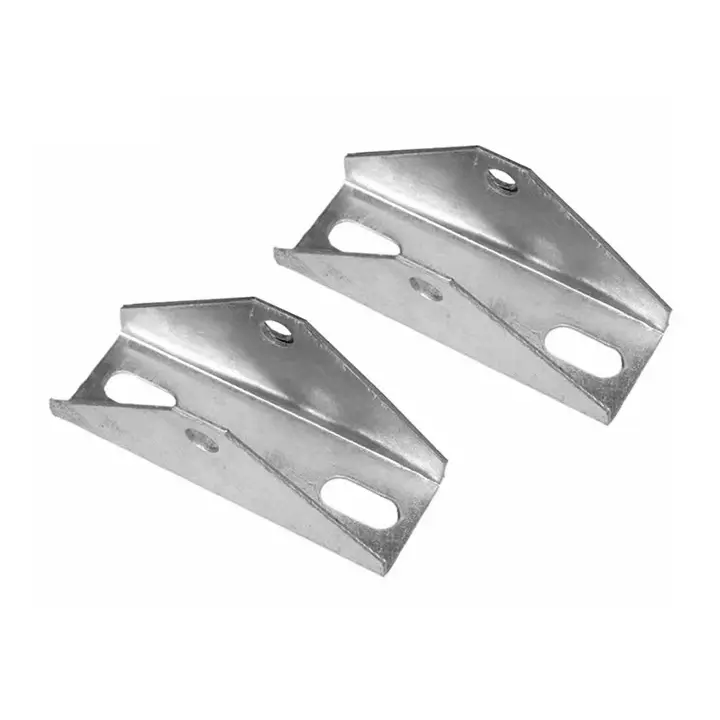
Стандардните додатоци имаат редовен попис, додека нестандардните делови бараат потврда на цртежите и примероците пред да може да се организира производството. Сите додатоци се подложени на сортирање и тестирање пред да заминат од фабриката, се класифицирани и спакувани според списокот на проекти за да се намали обемот на работа на сортирањето на лице место и да се избегне неправилна употреба и делови што недостасуваат. Послуживме бројни фабрички челични конструкции, дистрибуиравме проекти за фотоволтаични и земјени централи и сме многу запознаени со вообичаените точки на болка на градилиштето, како што се неправилно усогласување на спецификацијата на додатоците, неусогласена облога и лабави навои на точките за поврзување. Избегнуваме заеднички ризици за квалитет од фазите на суровината и преработката. Нашата серија додатоци за монтирање вклучува производи како што сеКомпоненти за монтирање на PV, Конектор за триаголна заграда, и други.
Опис на категоријата на додатоци
Инженерските придружни хардверски додатоци се поделени во две категории: стандардни делови и нестандардни обработени делови.
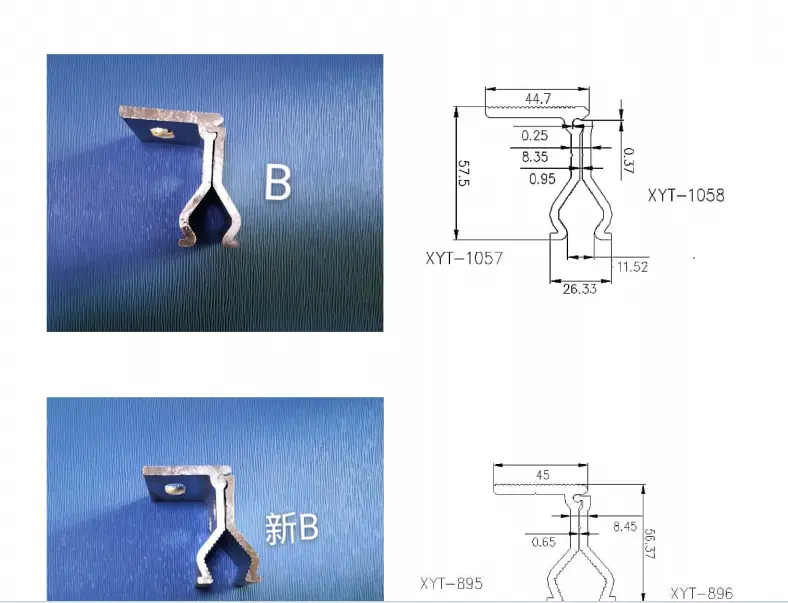
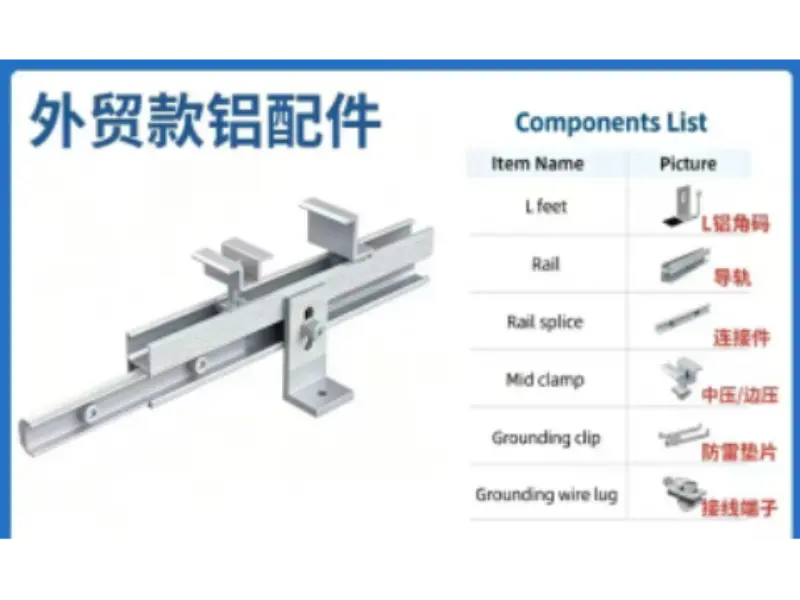
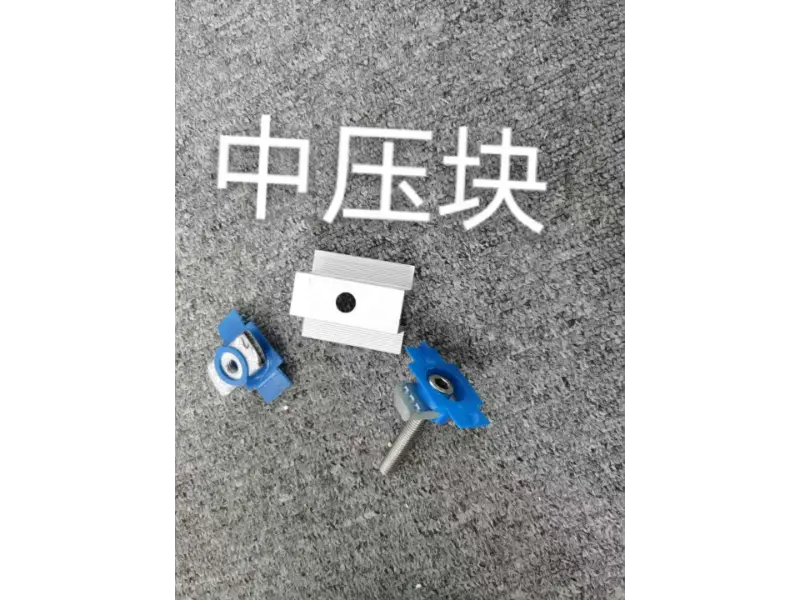
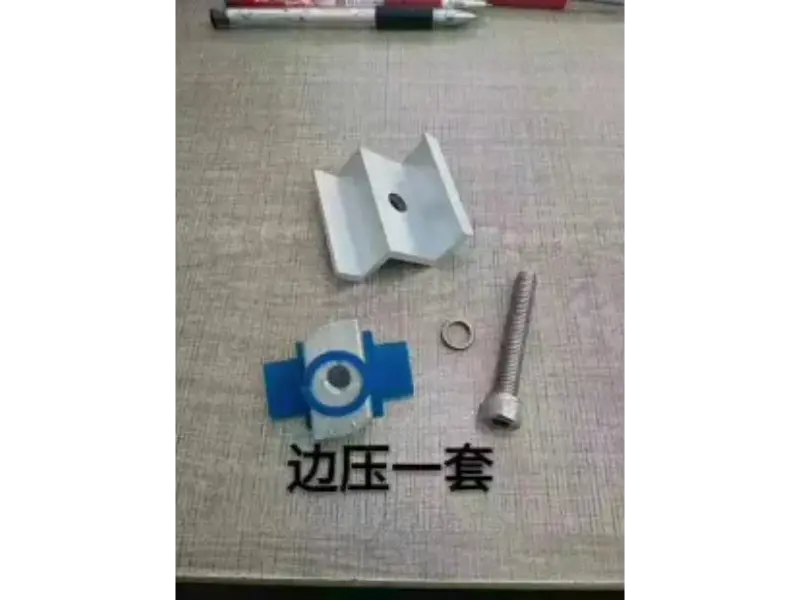
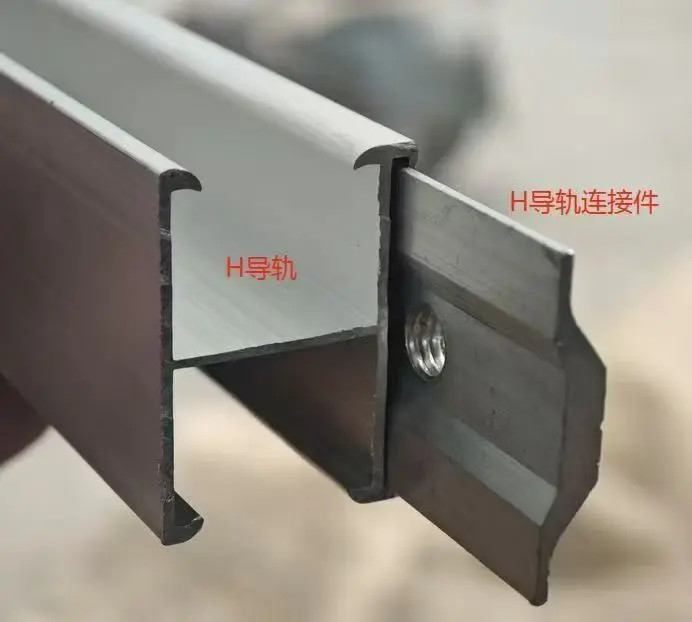
Стандардните делови вклучуваат разни завртки со висока јачина, навртки, пружински подлошки, рамни подлошки, стеги од не'рѓосувачки челик, стеги, аголни држачи за поврзување, позиционирачки подлошки, делови за поврзување за проширување итн., кои главно се користат за заклучување, спојување и фиксирање помеѓу компонентите.
Нестандардни обработени делови вклучуваат пресечени и дупнати преодни плочи, специјални аголни парчиња, прилагодени стеги, специјални делови за позиционирање, свиткани и притиснати мали делови итн., кои се специјално обработени за специјални јазли и позиции за инсталација во проектот за да се решат проблемите со јазлите за инсталација на кои стандардните делови не можат да се прилагодат.
Материјалите можат да бидат јаглероден челик со топло галванизиран, цинк-алуминиум-магнезиум, 304 не'рѓосувачки челик, 316 нерѓосувачки челик и се погодни за различни средини како што се обични внатрешни, отворени отворени, крајбрежни сол спреј и хемиска блага корозија.
Анализа на дополнителна функција
Различни хардверски додатоци ги извршуваат функциите на пренос на сила, заклучување, тампонирање и позиционирање за целиот систем. Завртките и навртките ја постигнуваат цврстата врска помеѓу компонентите, пренесувајќи го притисокот на ветерот, притисокот на снегот и оптоварувањето на опремата на главните профили; блоковите за притисок и аголните држачи го комплетираат поврзувањето и позиционирањето помеѓу профилите; подлошките се користат за да се елиминираат празнините во склопувањето, да се дистрибуира притисокот за блокирање и да се спречи прекумерен локален стрес; различни нестандардни преодни парчиња се користат за справување со специјални јазли и транзиции помеѓу различни профили.
Штом додатоците се кородираат, се лизгаат или имаат отстапувања во големината, тоа директно ќе предизвика олабавување на јазолот и со текот на времето ќе донесе севкупни опасности за безбедноста на системот. Затоа, материјалот, површинскиот третман и прецизноста на обработката на додатоците не може да се игнорираат.
Упатство за избор на додатоци
При изборот на придружна хардверска галантерија, главно треба да се земат предвид следните четири услови:
1. Работно опкружување: Во обичните средини во внатрешноста, може да се изберат додатоци од јаглероден челик со топло поцинкуван челик; во средини со крајбрежни прскања со сол, треба да се претпочита нерѓосувачки челик 304; за услови со висока корозија, се препорачува нерѓосувачки челик 316.
2. Степен на оптоварување: Изберете ги соодветните завртки со степен на јачина според големината на оптоварувањето на јазолот. За проекти од челични конструкции, најчесто се користат прицврстувачи со висока јачина од 8,8 и 10,9 степени; за обични фотоволтаични проекти може да се изберат 4,8 одделение и 8,8 одделение.
3. Спецификација на профилот за поврзување: Големината на додатокот треба да одговара на отворот и дебелината на делот на профилот, а должината на завртките треба да биде резервирана со доволна маргина за заклучување за да се спречи дефект на склопот.
4. Режим на снабдување: за стандардизирани проекти од големи размери, може да се претпочитаат стандардни делови на залиха; за специјални јазли или проекти за реновирање, може да се приспособат нестандардни додатоци за штанцување и обработка.
Процес на производство на преработка
Стандардни сврзувачки елементи: жица/прачка од суровина → формирање на ладен глави → обработка на тркалање на конец → скрининг и сортирање → површински антикорозивен третман → отстранување и пасивација на водород → проверка на готовиот производ → складирање.
Нестандардни обработени делови: Потврда за цртежи/примероци → сечење и дупчење на плочи и профили → печат/валање → дупчење и тапкање → бришење и чистење → антикорозивен третман → целосна проверка на димензиите → означување и складирање.
Процесите против корозија вклучуваат топло поцинкување, електро-поцинкување, облога од цинк-алуминиум-магнезиум, пасивација од нерѓосувачки челик, елоксирање итн., извршени според барањата за селекција.
Клучни точки за контрола на квалитетот
Инспекцијата на додатоците не само што ќе го провери изгледот преку земање примероци, туку ќе се фокусира и на проверка на неколку клучни индикатори.
Делот за суровини го проверува извештајот за степенот на материјалот, го разликува јаглеродниот челик и различните класи на не'рѓосувачки челик и избегнува мешање на материјали. Мерачот за проверка на навојот се користи за проверка на лизгање на забите и нецелосни навои; дебелината на облогата се мери за да се обезбеди отпорност на корозија и издржливост; се проверуваат надворешните димензии, растојанието на дупките и големината на дупките на нестандардните делови.
Пукнатини, бруси и деформирани работни парчиња се скринираат за време на проверката на изгледот. Неквалификуваните производи се директно сортирани и изолирани и не се мешаат во серијата на пратката. Може да се комбинира со инспекција за земање примероци од трета страна за да се обезбедат извештаи од тестот за прскање сол и сертификати за материјали.
Пакување и сортирање за излез
Стандардните делови со мала големина се пакуваат одделно со помош на плетени кеси и картонски кутии, различните спецификации се пакуваат посебно, а надворешната кутија се печати со етикети за спецификација; проектните нарачки ќе бидат сортирани и пакувани според барањата за градежната област и јазолот, а секој пакет е означен со спецификацијата и количината на моделот.
Заградите со голем агол и адаптерските плочи се спакувани на палети за да се избегне справување со удари. Секоја серија на нарачки доаѓа со детална листа на додатоци, јасно наведувајќи го моделот, количината и други информации, олеснувајќи го приемот и броењето на лице место и намалувајќи ги деловите што недостасуваат или не се точни.
Погоден за проектни сценарија
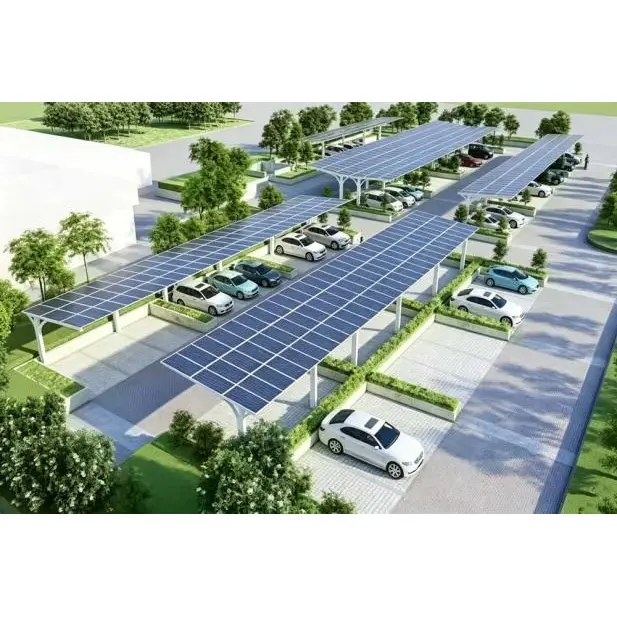
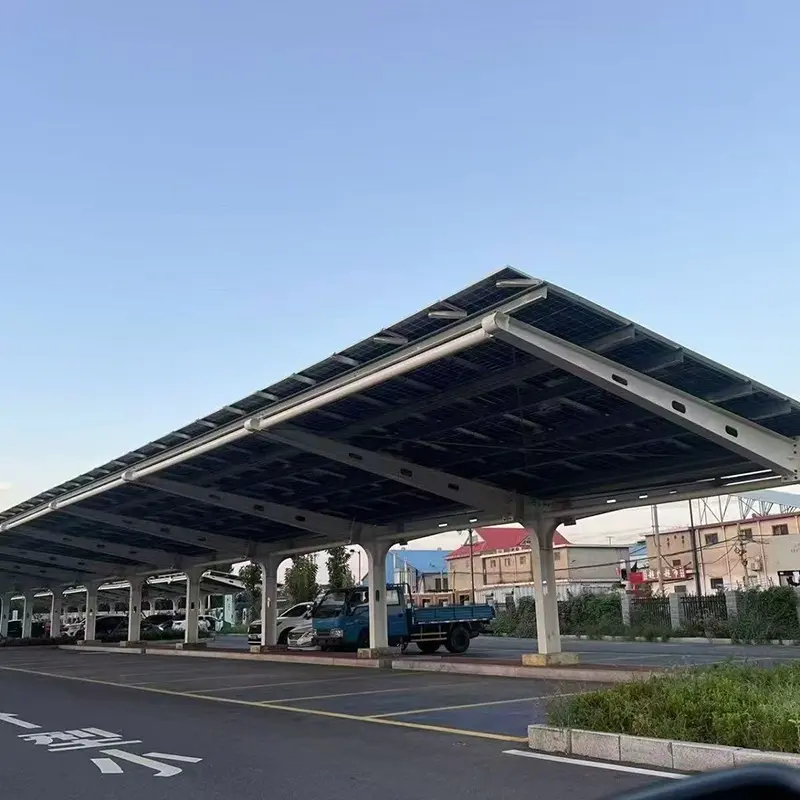
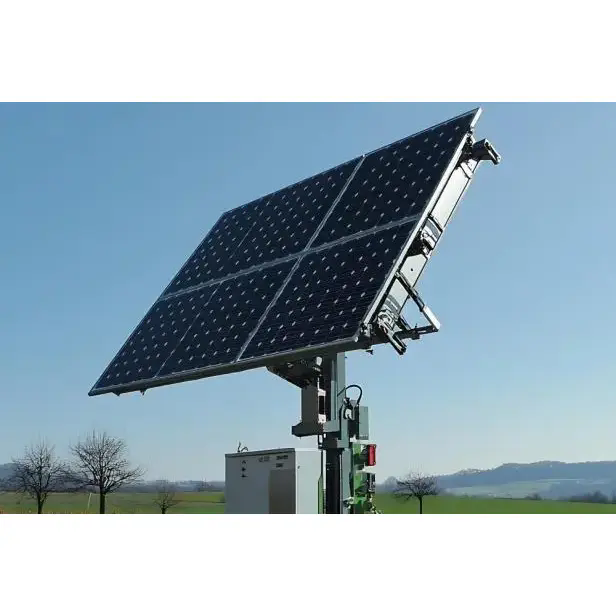
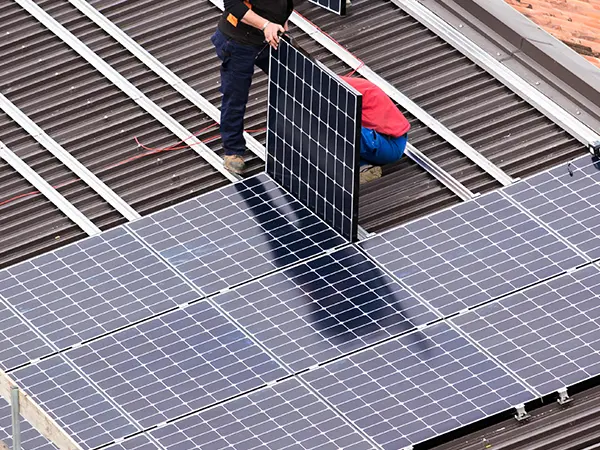
Хардверските додатоци за совпаѓање се широко користени во различни проекти: проекти за фотоволтаични централи, кои се користат за притискање и фиксирање на компоненти за поддршка на фотоволтаичните делови и спојување на компоненти на профилот; фабрики за индустриски челични конструкции, кои се користат за заклучување на јазли на челични греди и столбови; челична конструкција на магацини за складирање, што се користи за поврзување на покривни фарми и секундарни компоненти; платформи за опрема и патеки за одржување, завршување на различни склопови на јазли; проекти за реновирање и поправка, кои се користат за зајакнување на старите проекти и замена на стари кородирани компоненти за поврзување; може да се обезбеди и како партнер за снабдување за производство на опрема и претпријатија за длабока обработка на челични конструкции.
Инструкции за поврзување со проектна соработка
Доколку се изберат стандардни делови, моделот, силата, материјалот и куповната количина може директно да се обезбедат; за нестандардни делови може да се обезбедат цртежи или физички примероци, а по проценка на процесот и пресметка на трошоците ќе се изврши производство.
Може да се прифатат инженерски нарачки од големи размери и барања за расфрлани дополнителни делови. Извештаите за материјали и материјалите за инспекција на облогата може да се обезбедат истовремено за испорака, исполнувајќи ги барањата за инспекција на проектот. Ако има прашања за склопување на локацијата на проектот, може да се обезбеди онлајн помош за да се потврди планот за избор на додатоци.
Најчесто поставувани прашања
П1: Дали може да се купи само мал дел од додатоците за дополнителни делови?
О: Да, стандардните делови поддржуваат надополнување со мала серија; нестандардните прилагодени делови имаат соодветни минимални барања за обработка, а специфичните барања зависат од тежината на обработката на деловите.
П2: Како да потврдите дали да изберете додатоци од нерѓосувачки челик или топло поцинковани додатоци?
О: Во обичните градилишта во внатрешноста на земјата, доволно е галванизиран јаглероден челик со топло натопување; во крајбрежни области или области со прскање со висока сол, се препорачува нерѓосувачки челик 304; во средини со хемиска корозија, се препорачува нерѓосувачки челик 316.
П3: Колку време е потребно за да се испорачаат нестандардни делови?
О: Откако ќе се потврдат цртежите, редовните додатоци за печат и виткање траат 7-12 работни дена; циклусот за сложени делови за обработка ќе биде соодветно продолжен.
П4: Како да се избере степенот на јачина на завртките?
О: За фотоволтаични компоненти за поддршка, редовниот избор е 8,8 одделение; за главните јазли од челична конструкција, се претпочитаат завртки со висока јачина од 8,8 или 10,9 одделение, а моделот е избран во согласност со цртежите на дизајнот.
П5: Колку долго е гарантниот период на додатоците?
О: Во нормални услови на употреба на дизајнот, стандардните сврзувачки елементи обезбедуваат гаранција од 5-10 години; штетата предизвикана од човечко расклопување и надминување на околината за корозија на дизајнот не е во опсегот на гаранцијата.
Потсетник за купување
Кога поднесувате барања, обидете се да наведете: тип на проект, средина за користење, потребен материјал, степен на јачина; за нестандардни делови, обезбедете цртежи или примероци.
Целокупен процес: комуникација на барањата → потврда на спецификацијата → понуда → нарачка → приспособување на производство/залихи → проверка и сортирање → пакување и испорака.